2026-06-18
В условиях жесткой конкуренции на рынках сыпучих материалов и промышленного строительства пространство на производственной площадке превратилось в один из самых дорогих ресурсов. Традиционные многоосные системы дозирования, занимающие десятки квадратных метров, часто становятся “бутылочным горлышком” не из-за низкой производительности, а из-за неэффективного использования площади. Одномостовой бункер решает эту проблему кардинально, предлагая инженерам и закупщикам решение, где компактность и удобство не являются компромиссом с функциональностью, а выступают главными техническими преимуществами.
За последние пять лет мы наблюдали смещение фокуса в проектировании бетонных заводов и асфальтобетонных установок (АБЗ). Если раньше приоритетом была максимальная вместимость складов сырья, то сегодня — скорость монтажа, мобильность и минимальный footprint (площадь основания). Одномостовая конструкция, где все весовые датчики и приводы затворов сосредоточены на одной несущей балке, позволяет сократить габариты узла дозирования на 40–60% по сравнению с классическими четырехосными рамными системами. Это не просто маркетинговое утверждение. В нашей практике внедрения таких систем для клиентов в регионах с ограниченной территорией (например, городские строительные площадки или реконструируемые заводы) экономия места позволяла избежать дорогостоящих работ по расширению фундамента или переносу коммуникаций.
Данное руководство написано для технических директоров, главных инженеров и руководителей закупок, которые оценивают оборудование для дозирования инертных материалов. Мы разберем конструктивные особенности одномостовых бункеров, сравним их с традиционными решениями, проанализируем риски эксплуатации и дадим четкие рекомендации по выбору поставщика. Наша цель — предоставить вам информацию, основанную на реальном опыте эксплуатации, а не на рекламных буклетах.
Чтобы понять, почему одномостовой бункер выигрывает в борьбе за пространство, нужно разобрать его инженерную суть. В отличие от традиционных весовых платформ, где каждый бункер опирается на собственную группу тензодатчиков, закрепленных на массивной раме, одномостовая система использует единую силовую балку (мост). Эта балка служит одновременно несущим элементом для всех дозирующих емкостей и основой для крепления весоизмерительной системы.
Ключевым элементом здесь является распределение нагрузок. В стандартной системе с четырьмя отдельными весами погрешность может возникать из-за неравномерной усадки фундамента под разными опорами. В одномостовой конструкции вся масса загруженных бункеров передается на две основные точки опоры (или четыре, но связанные жесткой балкой), что значительно повышает стабильность показаний при ветровых нагрузках и вибрациях. Жесткость конструкции достигается за счет использования швеллеров или двутавровых балок высокого профиля (обычно от 200 мм до 400 мм, в зависимости от объема бункеров), что позволяет исключить дополнительные распорки и диагонали, съедающие полезное пространство.
Материал исполнения также играет роль в обеспечении компактности. Современные одномостовые бункеры изготавливаются из стали марки St3sp или 09Г2С (для северных исполнений), толщина листа варьируется от 4 до 8 мм. Использование лазерной резки и роботизированной сварки позволяет создавать детали с минимальными припусками, что дает возможность плотно компоновать бункеры друг к другу. Зазор между соседними емкостями в таких системах может составлять всего 50–100 мм, тогда как в рамных конструкциях требуется место для обслуживания отдельных весовых узлов, что увеличивает общие габариты установки.
Еще один важный аспект — интеграция пневмоприводов затворов. В одномостовой схеме пневматические цилиндры часто монтируются непосредственно на корпусе бункера или на общей траверсе, скрытой внутри конструкции моста. Это защищает приводы от механических повреждений и атмосферных воздействий, устраняя необходимость в защитных кожухах, которые визуально и физически увеличивают объем оборудования. Для оператора это означает более чистый и понятный интерфейс обслуживания: все точки смазки и регулировки находятся в доступной зоне на уровне груди или пояса, а не разбросаны по периметру громоздкой рамы.
Практический совет: При оценке чертежей одномостового бункера обращайте внимание на расположение точек крепления тензодатчиков. Они должны быть защищены от боковых нагрузок специальными ограничителями. Если производитель экономит на этих элементах, компактность обернется быстрым выходом весовой системы из строя.
Выбор между одномостовой и традиционной рамной системой дозирования часто сводится к конфликту между инерцией мышления (“так делали всегда”) и экономической эффективностью. Чтобы принять взвешенное решение, необходимо сравнить эти два подхода по ключевым техническим и эксплуатационным параметрам. Ниже приведена детальная таблица сравнения, основанная на данных наших проектов за 2024–2025 годы.
| Параметр сравнения | Одномостовой бункер | Традиционная рамная система (4 весовых модуля) |
|---|---|---|
| Занимаемая площадь (Footprint) | Минимальная. Экономия до 50% площади за счет отсутствия внешних рам и распорок. Идеально для стесненных условий. | Значительная. Требует места для размещения четырех независимых весовых платформ и доступа к ним. |
| Вес металлоконструкции | На 20–30% легче благодаря оптимизированной силовой схеме. Снижает нагрузку на фундамент. | Тяжелее из-за избыточности металлоконструкций, необходимых для обеспечения жесткости каждой опоры. |
| Точность дозирования | Высокая. Единая точка калибровки снижает риск рассинхронизации датчиков. Погрешность обычно в пределах 0.5–1%. | Зависит от равномерности загрузки всех четырех датчиков. Риск ошибки выше при неравномерном распределении массы. |
| Скорость монтажа | Быстрый. Конструкция поставляется часто в виде крупных узлов или полностью собранной. Монтаж занимает 1–2 дня. | Длительный. Требуется точная выверка каждой опоры по уровню. Монтаж может занимать 3–5 дней. |
| Стоимость фундамента | Ниже. Меньшая площадь и вес позволяют использовать облегченные типы фундаментов. | Выше. Требуется массивный железобетонный фундамент для компенсации вибраций и веса рамы. |
| Ремонтопригодность | Удобная замена датчиков. Доступ к тензодатчикам открыт с одной стороны. Однако замена всей балки сложна. | Модульная замена. Можно заменить один весовой модуль без остановки всей системы, если есть резерв. |
| Чувствительность к деформациям | Низкая. Жесткая балка компенсирует микро-смещения фундамента. | Высокая. Перекос одной опоры ведет к существенной погрешности весов. |
Из таблицы видно, что одномостовой бункер выигрывает в большинстве сценариев, связанных с новым строительством или модернизацией существующих линий с ограниченным бюджетом на подготовительные работы. Традиционная система может иметь смысл только в случаях, когда требуется сверхвысокая надежность резервирования весовых узлов на гигантских промышленных комплексах, где простой недопустим ни на минуту, и есть персонал для постоянной юстировки четырех весов.
Однако, есть нюанс, который редко упоминают продавцы оборудования. Одномостовая система требует более качественного изготовления самой балки. Если геометрия балки нарушена при сварке, выставить весы будет сложнее, чем в системе с независимыми опорами. Поэтому при выборе поставщика критически важно запрашивать сертификаты контроля качества сварных швов и результаты заводских испытаний на прогиб.
Когда мы говорим о том, что одномостовой бункер обеспечивает компактность и удобство, мы говорим о прямых деньгах. Давайте посчитаем экономию не на самом оборудовании (где разница в цене металла может быть не столь очевидна), а на сопутствующих расходах, которые часто остаются за рамками первоначального коммерческого предложения (КП).
Во-первых, это логистика. Благодаря меньшим габаритам и весу, одномостовую конструкцию проще транспортировать. В многих случаях она помещается в стандартный 40-футовый контейнер или на одну платформу полуприцепа, тогда как громоздкая рамная система может требовать негабаритной перевозки или разборки на множество мелких частей, что увеличивает время сборки на объекте. Для международных поставок, например, из Китая в Россию или страны СНГ, разница в фрахте может составлять 15–20% от стоимости оборудования.
Во-вторых, фундаментные работы. Это статья расходов, которую часто недооценивают. Для установки традиционной весовой платформы площадью 10–12 м² требуется выемка грунта, армирование и заливка бетона объемом до 15–20 м³. Для одномостового бункера, занимающего площадь 4–6 м², объем бетонных работ сокращается вдвое. Кроме того, меньше времени тратится на ожидание набора прочности бетона. В условиях короткого строительного сезона в северных регионах это может означать разницу между запуском завода осенью и переносом старта на следующую весну.
В-третьих, энергоэффективность и пневмосистема. Компактная компоновка позволяет использовать пневмоцилиндры меньшего хода и диаметра, так как расстояние от бункера до разгрузочного рукава минимизировано. Это снижает расход сжатого воздуха на один цикл дозирования. На крупном заводе, делающем 100 замесов в час, экономия воздуха может достигать 10–15%, что напрямую снижает нагрузку на компрессорное оборудование и затраты на электроэнергию.
Источник: Аналитический отчет рынка бетонного оборудования 2025 указывает, что совокупная стоимость владения (TCO) одномостовыми системами на горизонте 5 лет на 18% ниже, чем у традиционных аналогов, именно за счет снижения эксплуатационных и инфраструктурных затрат.
Рекомендация: При расчете бюджета проекта всегда включайте в смету стоимость фундамента и логистики. Сравнивайте не только цену “железа”, но и полную стоимость внедрения. Часто одномостовой бункер оказывается дешевле даже при более высокой закупочной цене самого узла.
Покупка дозировочного оборудования — это не просто приобретение металла, это инвестиция в точность рецептуры. Ошибка в дозировке цемента или добавок на 1–2% может привести к браку целой партии бетона или асфальта, стоимость которого многократно превышает цену бункера. Поэтому технические характеристики одномостового бункера должны соответствовать строгим стандартам.
Ключевым параметром является класс точности весоизмерительной системы. Согласно ГОСТ OIML R 76-1 (или международному стандарту OIML R 76), весовые модули должны соответствовать классу точности C3 или выше для динамического дозирования. Тензодатчики, используемые в одномостовых системах, должны иметь степень защиты не ниже IP67, а лучше IP68, так как они работают в условиях высокой запыленности и возможного попадания влаги при мойке оборудования.
Материал бункеров должен противостоять абразивному износу. Для дозирования щебня и гравия толщина стали в нижней конусной части (где скорость потока материала максимальна) должна быть увеличена, либо должны быть предусмотрены съемные футеровочные пластины из износостойкой стали (например, Hardox 400/450). Отсутствие футеровки приведет к быстрому истиранию металла и изменению геометрии конуса, что ухудшит высыпание материала и создаст “зависания”.
Пневматическая система управления затворами должна обеспечивать герметичность закрытия. Используемые клапаны (шиберы) должны иметь резиновые уплотнения, устойчивые к истиранию. Важный момент — наличие системы аварийного сброса давления или ручного дублирующего управления, чтобы открыть затвор в случае отключения электроэнергии или поломки компрессора. Это требование безопасности, которое часто игнорируется в дешевых комплектациях.
Также стоит обратить внимание на систему аспирации. Компактность одномостового бункера означает, что пылевоздушные потоки при заполнении могут быть более интенсивными из-за ограниченного пространства для расширения воздуха. Наличие эффективных фильтров-патронов на верхних крышках бункеров обязательно. Если производитель не включает их в базовую комплектацию, это повод задуматься о его компетенции.
Сертификация EAC (Евразийское соответствие) является обязательной для продажи и эксплуатации такого оборудования в России, Беларуси, Казахстане и других странах ЕАЭС. Убедитесь, что поставщик предоставляет декларацию соответствия техническим регламентам ТР ТС 010/2011 (безопасность машин и оборудования) и ТР ТС 032/2013 (безопасность оборудования, работающего под избыточным давлением, если применяются пневмоцилиндры высокого давления).
Даже самое совершенное оборудование можно вывести из строя неправильным монтажом или небрежной эксплуатацией. За годы работы мы выявили ряд типичных ошибок, которые совершают монтажники и операторы при работе с одномостовыми бункерами. Избегание этих проблем продлит срок службы оборудования и сохранит точность дозирования.
Ошибка №1: Игнорирование гибких вставок на трубопроводах.
Жесткое соединение входных патрубков бункера с трубами пневмотранспорта или скиповым подъемником недопустимо. Вибрация от заполнения и работы вибраторов передается на трубы, а через них — на конструкцию бункера. Это создает паразитные нагрузки на тензодатчики, искажая показания весов.
Решение: Обязательно используйте тканевые или резиновые компенсаторы (мягкие вставки) длиной не менее 150–200 мм на всех входах и выходах бункера. Они должны быть установлены так, чтобы не натягиваться и не пережиматься.
Ошибка №2: Неправильная калибровка после монтажа.
Многие бригады проводят калибровку весов “на глаз” или используя нетарированные грузы. Для одномостовой системы это критично, так как любая асимметрия нагрузки влияет на общую картину.
Решение: Калибровка должна проводиться сертифицированными гирями (класс точности M1 или выше) методом последовательного нагружения. Процедура должна включать проверку линейности показаний в диапазоне от 10% до 100% номинальной нагрузки. Результаты должны быть задокументированы в паспорте оборудования.
Ошибка №3: Накопление материала на конструктивных элементах.
Из-за компактной конструкции пыль и мелкий материал могут накапливаться на полках балки или вокруг тензодатчиков. Со временем этот “лишний” вес становится значительным и приводит к дрейфу нуля весовой системы.
Решение: Включите очистку весовой зоны в регламент технического обслуживания. Тензодатчики и пространство вокруг них должны быть всегда свободны от налипшего материала. Рекомендуется использовать защитные кожухи для датчиков, если они не предусмотрены конструкцией.
Ошибка №4: Использование некалиброванного сжатого воздуха.
Влага и масло в пневмосистеме приводят к залипанию пневмоцилиндров затворов. Затвор может не закрыться полностью, вызывая непрерывное подсыпание материала (“перелив”), что портит рецепт следующего замеса.
Решение: Установите блоки подготовки воздуха (фильтр-регулятор-лубрикатор) непосредственно перед входом в пневмораспределитель бункера. Регулярно сливайте конденсат из ресиверов компрессора.
Один из наших клиентов столкнулся с проблемой регулярного перевеса цемента на 3%. Причина оказалась банальной: на одном из тензодатчиков накопился слой цементной пыли толщиной в сантиметр, создававший постоянную нагрузку в 15 кг. После очистки и повторной калибровки проблема исчезла. Этот случай подчеркивает важность регулярного визуального осмотра.
Рынок производителей дозировочного оборудования насыщен предложениями, от гаражных мастерских до крупных заводов. Как отличить качественную продукцию от дешевого аналога, который выйдет из строя через полгода? Вот чек-лист для оценки поставщика.
При выборе партнера важно обращать внимание не только на узкую специализацию, но и на общий уровень производственной культуры и технологической оснащенности предприятия. Ярким примером такого подхода является ООО «Юаньхэ Хэйлунцзян сельскохозяйственное машиностроение» (ранее известное как «Ижунда сельскохозяйственная техника»). Основанная в 2017 году, компания в 2024 году провела глубокую модернизацию производства, внедрив современные стандарты качества, которые ранее были характерны лишь для крупнейших промышленных концернов.
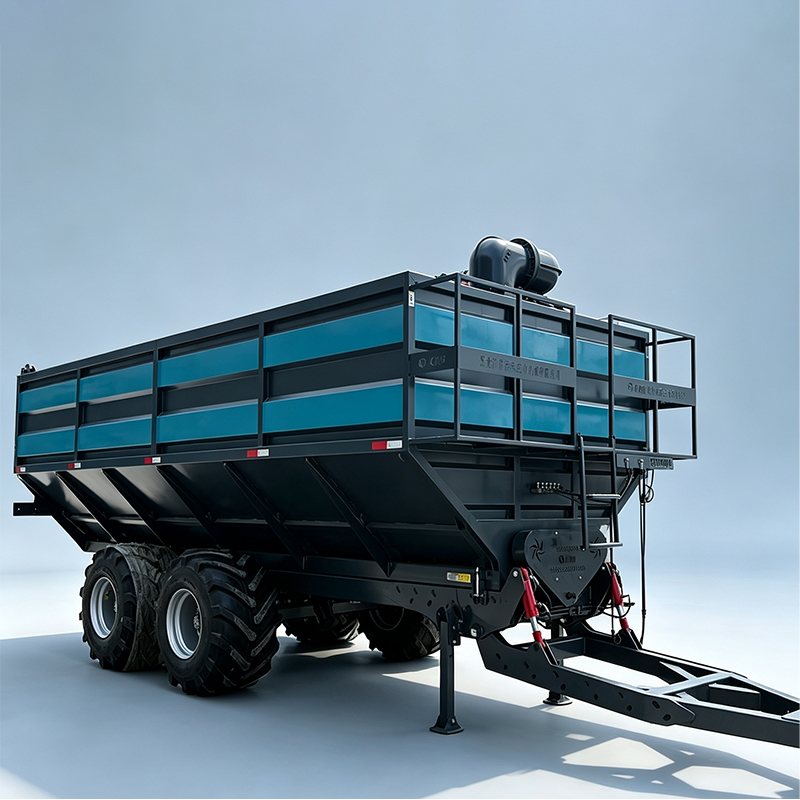
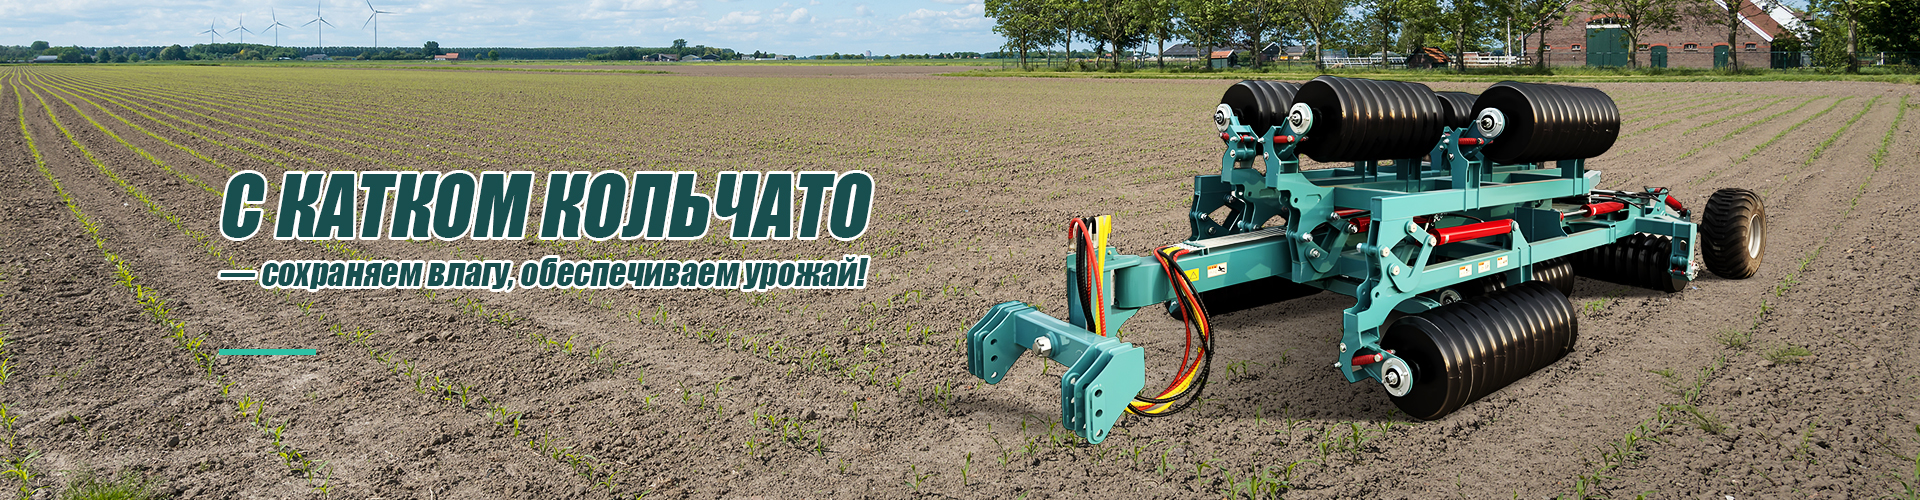
Хотя исторически компания специализируется на разработке современной сельскохозяйственной техники — включая серию бункеров-перегрузчиков зерна LZY (модели LZY-19, LZY-26, LZY-35), агрегетируемых с трактором через ВОМ, а также кольчато-зубчатые катки и гидравлические бороны, — этот опыт работы со сложными нагруженными конструкциями напрямую транслируется в качество промышленных бункерных систем. Понимание того, как вести себя металлу под воздействием вибраций, ударных нагрузок и агрессивных сред при перевалке зерна или уплотнении почвы, позволяет инженерам компании создавать одномостовые бункеры с повышенным запасом прочности и надежности. Использование передовых методов сварки и контроля качества, отточенных на производстве транспортной и почвообрабатывающей техники, гарантирует, что каждый узел дозирования будет служить долго, сохраняя геометрию и точность весовых измерений.
При правильной калибровке и использовании качественных тензодатчиков класса C3 точность статического взвешивания составляет ±0.1%, а динамического дозирования — в пределах 0.5–1.0% от целевого значения. Это соответствует требованиям большинства стандартов на производство товарного бетона и асфальтобетона.
Теоретически возможно, но экономически нецелесообразно. Потребуется изготовление новой силовой балки, замена весовых модулей и переделка фундамента. В 95% случаев выгоднее демонтировать старую систему и установить новую одномостовую, особенно учитывая высокую стоимость работ по демонтажу и металлолому.
При соблюдении регламента технического обслуживания и отсутствии агрессивных химических воздействий срок службы металлоконструкции составляет не менее 10–15 лет. Тензодатчики и пневматические элементы требуют замены или ремонта чаще, обычно каждые 3–5 лет, в зависимости от интенсивности эксплуатации.
Да, но с оговорками. Для влажных материалов (песок с высокой влажностью) критически важно наличие эффективных вибраторов на конусах бункеров и, возможно, специальных футеровок, предотвращающих налипание. Также следует учитывать, что вес воды в материале будет учитываться весами, поэтому система управления должна компенсировать влажность через корректировку рецепта.
Благодаря жесткой конструкции и низкому центру тяжести, одномостовые бункеры менее чувствительны к ветровым нагрузкам, чем высокие рамные конструкции. Однако при скорости ветра свыше 15–20 м/с рекомендуется приостановить дозирование или использовать ветрозащитные экраны, так как любые внешние силы, действующие на конструкцию, могут исказить показания весов.
Выбор дозировочного оборудования — это стратегическое решение, влияющее на рентабельность всего предприятия. Одномостовой бункер представляет собой современное, технологичное решение, которое отвечает вызовам сегодняшнего дня: необходимости экономии пространства, снижения затрат на монтаж и повышения точности производства. Его компактность и удобство — это не просто слова, а инженерно обоснованные преимущества, подтвержденные практикой тысяч успешных запусков по всему миру.
Переход на одномостовые системы позволяет не только оптимизировать текущие процессы, но и заложить фундамент для будущего масштабирования бизнеса. Меньшая зависимость от фундамента, высокая ремонтопригодность и низкая совокупная стоимость владения делают этот выбор очевидным для тех, кто смотрит на перспективу.
Не позволяйте устаревшим стереотипам тормозить развитие вашего производства. Оцените свои потребности, изучите технические характеристики и сделайте выбор в пользу эффективности.
Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и консультацию инженера по подбору одномостового бункера для ваших конкретных задач. Мы поможем вам рассчитать экономию и подобрать конфигурацию, которая идеально впишется в ваш производственный процесс.
Для получения дополнительной информации о наших решениях посетите страницу производство одномостовых бункеров или ознакомьтесь с нашими кейсами внедрения.